
高温物料工况下,清扫器刮刀的耐温选型需要按物料温度区间分档匹配材质,不是越高越好——耐温越高的材质往往越硬、对皮带磨损越大,成本也越高。以下是实操选型参考:
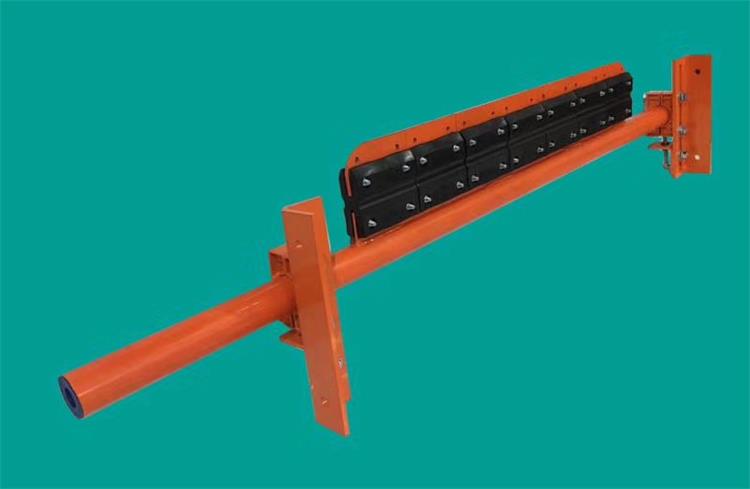
一、各材质刮刀耐温上限对照表
| 刮刀材质 | 连续工作温度 | 间歇/峰值温度 | 典型适用工况 |
|---|---|---|---|
| 普通聚氨酯 | -30℃ ~ 70℃ | 80℃ | 常温物料、煤矿、砂石 |
| 国产耐高温聚氨酯 | ≤120℃ | 150℃(短时) | 水泥熟料、高温矿料常规输送 |
| 进口高温聚氨酯(Martin/Flexco级别) | 150℃ ~ 200℃ | 230℃ ~ 250℃ | 水泥厂熟料、烧结矿二次清扫 |
| 复合材料刮刀(K-Glideclean等) | ≤250℃ | — | 冶炼厂、高温物料特殊工况 |
| 碳化钨合金刮刀 | ≤300℃(实际工况) | 材料本身耐1500℃(受粘接层限制) | 水泥熟料、烧结矿、钢厂热料 |
| 全钢结构清扫器(Martin全钢款) | ≤315℃ | — | 极端高温、聚氨酯完全失效的工况 |
二、按物料温度分档推荐
1. 物料温度 ≤ 80℃
选普通聚氨酯刮刀即可,性价比最高,对皮带磨损最小。
2. 物料温度 80℃ ~ 120℃
选国产耐高温聚氨酯(绿色/红色高温款),这是国内水泥厂、电厂最常见的高温工况区间。超过80℃普通聚氨酯会快速变软、掉渣、粘皮带,寿命可能从3个月缩短到1~2周。
3. 物料温度 120℃ ~ 190℃
选进口级高温聚氨酯(如Martin绿色高温款连续150℃、Benetech连续190℃、Flexco UHT系列连续200℃)。这个区间国产聚氨酯已经到极限,必须用改性配方的高温PU。
4. 物料温度 190℃ ~ 250℃
优先选碳化钨合金刮刀,或复合材料刮刀。聚氨酯在这个温度段即使是超高温款也只能短时间承受,连续运行会快速老化掉块。
5. 物料温度 > 250℃
必须用碳化钨合金 / 全钢结构清扫器,聚氨酯类刮刀直接淘汰。注意碳化钨的"耐1500℃"是材料本体数据,实际刮刀还要看钎焊/粘接层的耐温上限,一般实际工况卡在300℃左右。
三、选型关键注意事项
测的是刮刀接触面温度,不是物料温度——物料落到皮带上后会通过散热和皮带传导降温,建议实际在清扫器安装位置用测温枪测皮带表面温度,再留20%~30%余量选耐温等级。
区分连续温度 vs 间歇峰值——比如物料下料瞬间有200℃热冲击,但连续运行皮带面只有120℃,这种选"连续150℃、间歇180℃"的高温聚氨酯就够了,不必直接上合金刀。
合金刀的代价:碳化钨刮刀耐温高、寿命长,但对皮带的磨损比聚氨酯大,需要配弹簧自动补偿张紧机构,且安装角度要调到25°~30°,否则容易划皮带。
典型工况参考:
水泥熟料出窑后输送:物料温度常300800℃,但落到皮带上经过一段距离后通常降到120180℃ → 选高温聚氨酯(一级)+ 碳化钨合金(二级)组合
烧结矿、钢厂热料:皮带面温度常200~300℃ → 直接上碳化钨合金刮刀
锅炉灰渣、高温炉渣:>250℃ → 全钢清扫器或定制金属刮刀
如果你能告诉我具体是什么物料、物料大概温度、带宽和皮带速度,我可以给更精确的选型建议。